

甘谷甘肃加源通环保设备有限公司主要产品详解
甘肃加源通环保设备有限公司主要产品详解
甘肃加源通环保设备有限公司深耕环保设备研发与制造领域,聚焦不同行业污水治理痛点,针对生活、工业、医疗等多场景研发系列甘谷污水处理设备,凭借技术适配性强、处理效率高、运行稳定等优势,为各领域客户提供定制化污水治理解决方案,以下对公司核心产品进行详细介绍。
一、生活甘谷污水处理设备
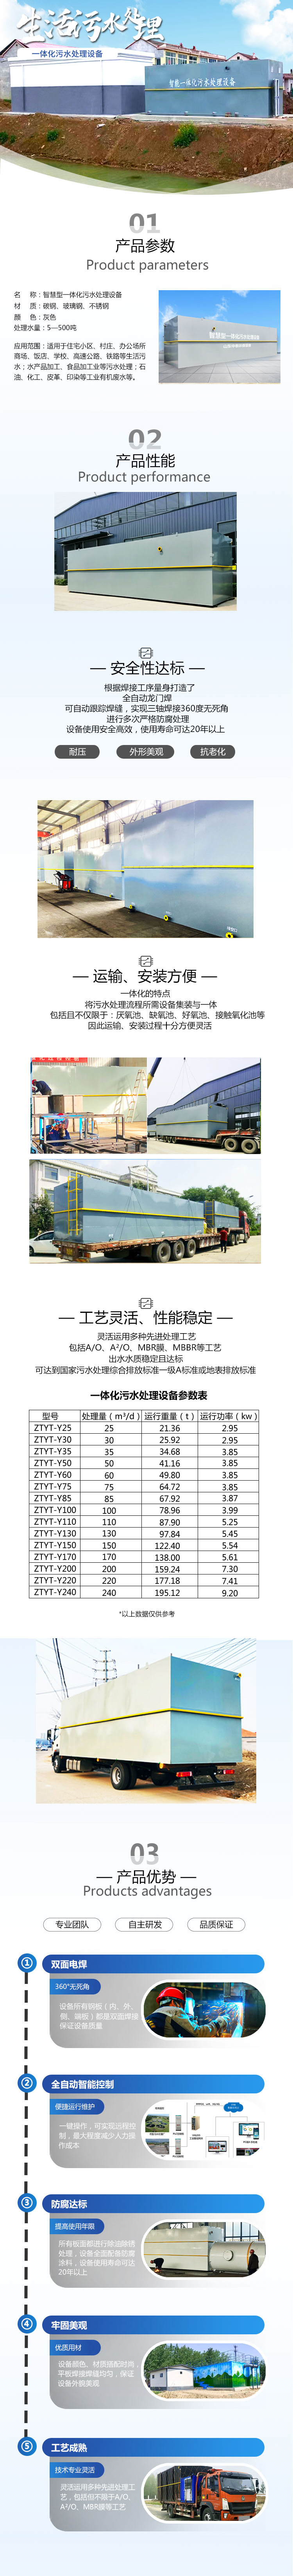
生活甘谷污水处理设备是公司面向城镇小区、乡镇聚居区、学校、酒店、景区、养老院等民用场景推出的核心产品,旨在解决生活污水中有机物、悬浮物、氮磷等污染物超标问题,实现污水资源化利用或达标排放。
该设备采用 “预处理 + 生物处理 + 深度处理” 的经典工艺路线,预处理阶段通过格栅、调节池去除污水中大块杂质与漂浮物,平衡水质水量,避免后续设备堵塞;生物处理环节以一体化 MBR 膜生物反应器或 AO(厌氧 - 好氧)工艺为核心,MBR 工艺借助膜组件截留活性污泥,大幅提高污泥浓度,强化有机物降解能力,同时避免传统沉淀池污泥流失问题,出水悬浮物浓度低;AO 工艺则通过厌氧段释磷、好氧段吸磷与硝化反硝化作用,有效去除污水中的氮磷污染物,满足不同地区排放标准要求。
设备设计采用模块化、地埋式或地面式结构,地埋式设备可节省地面空间,上部可规划绿化、停车场等用地,适用于土地资源紧张的城镇区域;地面式设备安装维护便捷,适合乡镇、景区等开阔场地。此外,设备配备智能控制系统,可实时监测进水水质、水量、溶解氧、pH 值等关键参数,自动调节曝气强度、回流比等运行指标,实现无人值守自动运行,降低人工运维成本。该设备处理能力覆盖 0.5-50m³/h,出水可达到《城镇污水处理厂污染物排放标准》(GB18918-2002)一级 A 标准,部分场景下经深度处理后可用于绿化灌溉、道路冲洗等再生水用途,助力节水型社会建设。
二、食品甘谷污水处理设备
食品行业涵盖屠宰、果蔬加工、乳制品、豆制品、饮料酿造等细分领域,污水具有有机物浓度高、悬浮物含量大、水质波动大、易产生异味等特点,甘肃加源通针对该行业特性研发的食品甘谷污水处理设备,可精准适配不同食品加工场景的污水治理需求。
针对高浓度有机废水(如豆制品加工废水、淀粉加工废水),设备采用 “UASB 厌氧反应器 + 好氧处理 + 沉淀过滤” 工艺。UASB 厌氧反应器能在无氧环境下将污水中大分子有机物分解为小分子有机酸,进而转化为甲烷等沼气,实现有机物高效降解(COD 去除率可达 80% 以上),同时产生的沼气可回收用于加热或发电,实现能源资源化利用;好氧处理阶段采用接触氧化法或 SBR(序批式活性污泥法),接触氧化法通过填料上附着的生物膜降解有机物,抗冲击负荷能力强,污泥产量少;SBR 工艺采用间歇式运行方式,集进水、反应、沉淀、排水、闲置于一体,无需单独设置沉淀池,占地面积小,且能灵活调整运行周期,适应食品加工污水水质水量波动大的特点。
对于含大量悬浮物的污水(如果蔬清洗废水、肉类解冻废水),设备在预处理阶段增设水力筛网、气浮机等装置,水力筛网可快速截留污水中的果皮、菜叶、肉屑等杂质,气浮机通过向污水中通入微气泡,使悬浮物附着在气泡表面上浮,实现固液分离,大幅降低后续处理单元负荷。此外,针对食品污水易产生异味的问题,设备配套设置生物滤池或活性炭吸附装置,生物滤池利用微生物降解异味物质,活性炭吸附装置则通过物理吸附作用去除残留异味,改善周边环境质量。
该系列设备处理能力从 1-100m³/h 不等,可根据食品企业产能、污水排放量定制化设计,出水可满足《污水综合排放标准》(GB8978-1996)中食品行业一级排放标准,部分地区可根据当地环保要求升级处理工艺,确保污水稳定达标排放,助力食品企业实现绿色生产。
三、医院・医疗甘谷污水处理设备
医院及医疗场所产生的污水含有病原微生物(细菌、病毒、寄生虫卵等)、化学药剂(消毒剂、抗生素、重金属等)、放射性物质(部分放射科污水)等有害物质,若未经有效处理直接排放,易造成水体污染与疾病传播,公司研发的医院・医疗甘谷污水处理设备严格遵循《医疗机构水污染物排放标准》(GB18466-2005),为医院、诊所、疾控中心、体检机构等提供安全可靠的污水治理方案。
设备采用 “预处理 + 生化处理 + 消毒处理” 的工艺组合,预处理阶段设置机械格栅、调节池与沉淀池,格栅去除污水中医疗垃圾(如棉签、纱布、注射器外壳等),调节池平衡水质水量,沉淀池去除污水中悬浮物与部分病原微生物,减少后续消毒药剂消耗;生化处理环节针对医院污水中少量有机物与氮磷污染物,采用小型化 AO 工艺或生物接触氧化工艺,实现污染物降解,避免有机物过高影响消毒效果;消毒处理是医疗污水处理的核心环节,设备提供臭氧消毒、紫外线消毒、二氧化氯消毒三种主流方案,臭氧消毒杀菌效率高、速度快,能有效杀灭病毒、芽孢等顽固病原微生物,且无二次污染;紫外线消毒无需添加化学药剂,操作简便,适合中小型医疗机构;二氧化氯消毒成本较低,杀菌效果稳定,适用于大型医院或水质复杂的医疗污水场景,客户可根据自身规模与需求选择适配方案。
设备采用集成化设计,占地面积小,可灵活安装于医院地下室、室外角落等空间;配备在线余氯监测仪、液位传感器等设备,实时监控消毒效果与运行状态,确保出水余氯含量符合标准要求(接触池出口总余氯 0.5-3mg/L);同时,设备具有完善的安全防护措施,如臭氧泄漏报警装置、二氧化氯原料储存安全柜等,保障运维人员安全。该系列设备覆盖 0.2-20m³/h 处理量,可满足社区诊所、乡镇卫生院、大型综合医院等不同规模医疗场所的污水处理需求,为公共卫生安全保驾护航。
四、屠宰养殖甘谷污水处理设备
屠宰与养殖行业污水具有高有机物、高氨氮、高悬浮物、高油脂含量的特点,且含有大量病原微生物与寄生虫卵,若处理不当易导致水体富营养化与疫病传播,公司研发的屠宰养殖甘谷污水处理设备针对行业特性,采用高效工艺组合,实现污水达标排放与资源回收。
对于屠宰污水,设备采用 “格栅 + 隔油池 + 气浮机 + UASB 厌氧反应器 + SBR 好氧工艺 + 消毒” 的处理路线。格栅去除猪毛、碎肉、内脏残渣等固体杂质;隔油池利用重力分离原理去除污水中浮油与乳化油,避免油脂附着在生物膜或活性污泥表面,影响生化处理效率;气浮机进一步去除细小悬浮物与乳化油,提高污水透明度;UASB 厌氧反应器降解高浓度有机物,产生的沼气可回收用于屠宰场加热烫毛等工序,降低能源成本;SBR 好氧工艺通过周期性运行,实现有机物降解与氨氮硝化,适应屠宰污水间歇排放的特点;最后经二氧化氯消毒,杀灭病原微生物,确保出水安全。
针对养殖污水(如规模化猪场、牛场、禽畜养殖场污水),设备采用 “固液分离 + 厌氧发酵 + 好氧处理 + 深度处理” 工艺。固液分离阶段采用螺旋挤压脱水机或斜筛式分离机,将污水中的粪便、垫料等固体残渣分离出来,制成有机肥,实现固体废物资源化利用;厌氧发酵环节采用 CSTR(连续搅拌槽式反应器)或 USR(升流式固体反应器),将污水中有机物转化为沼气,用于发电、供暖或民用燃气,符合 清洁能源政策;好氧处理阶段采用氧化沟或 MBR 工艺,深度降解有机物与氨氮,解决养殖污水氨氮浓度高的难题;深度处理采用人工湿地或滤池,进一步去除悬浮物与氮磷,出水可用于农田灌溉(需符合《农田灌溉水质标准》GB5084-2021),实现污水资源化循环利用。
该系列设备处理能力从 5-200m³/h,可根据屠宰场屠宰量、养殖场存栏量定制化设计,出水可达到《肉类加工工业水污染物排放标准》(GB13457-1992)或《畜禽养殖业污染物排放标准》(GB18596-2001),部分地区可升级工艺满足更严格的地方标准,助力屠宰养殖企业实现环保合规与绿色发展。
五、石油・煤矿甘谷污水处理设备
石油与煤矿行业污水成分复杂,石油污水含有原油、重油、轻质油、乳化油、盐类、重金属等污染物,煤矿污水则含有煤泥、悬浮物、硫化物、氟化物、重金属(如铅、锌、镉)等,两类污水均具有污染物浓度高、处理难度大、对环境危害严重的特点,公司研发的石油・煤矿甘谷污水处理设备针对不同污染物特性,提供专业化治理方案。
(一)石油甘谷污水处理设备
设备采用 “破乳除油 + 气浮分离 + 过滤吸附 + 深度氧化” 的工艺路线。破乳阶段根据石油污水乳化程度,选用化学破乳法(添加破乳剂)或电化学破乳法,破坏油水乳化体系,使油珠聚结变大;气浮分离环节采用溶气气浮机,向污水中通入高压溶气水,释放大量微气泡,吸附油珠与悬浮物上浮,实现油水分离,除油率可达 95% 以上;过滤吸附阶段采用核桃壳过滤器或活性炭过滤器,核桃壳过滤器利用其多孔结构截留细小油珠与悬浮物,且具有耐油、耐磨、易反洗的特点;活性炭过滤器则吸附污水中残留的有机物与异味物质;对于难降解的石油类污染物,设备可增设 氧化工艺(如 Fenton 氧化、臭氧氧化),通过产生羟基自由基等强氧化物质,将大分子石油烃分解为小分子有机物,提高污水可生化性,为后续生化处理(若需)创造条件。
设备配备原油回收装置,可将分离出的原油收集后回输至生产系统,实现资源回收;同时,采用耐腐蚀材质(如 304 不锈钢、玻璃钢)制作设备本体与管道,防止石油污水中的酸碱物质与盐分腐蚀设备,延长使用寿命。该设备处理能力从 10-500m³/h,可满足油田联合站、输油管道泵站、炼油厂等场所的污水处理需求,出水可达到《石油炼制工业水污染物排放标准》(GB31570-2015)或回用于油田注水、循环冷却用水,实现水资源循环利用。
(二)煤矿甘谷污水处理设备
设备采用 “预处理 + 混凝沉淀 + 过滤 + 深度处理” 的工艺组合。预处理阶段设置格栅与沉砂池,格栅去除煤块、树枝等大块杂质,沉砂池去除污水中密度较大的煤泥与砂粒;混凝沉淀阶段向污水中添加聚合氯化铝(PAC)、聚丙烯酰胺(PAM)等混凝剂,使细小煤泥颗粒与悬浮物聚结成大絮体,通过沉淀池实现固液分离,降低污水浊度;过滤阶段采用石英砂过滤器、无烟煤过滤器或膜过滤装置,进一步去除残留的悬浮物与胶体物质,使出水浊度降至 5NTU 以下;针对煤矿污水中硫化物、氟化物与重金属污染,设备可增设化学沉淀法(如添加石灰去除氟化物,添加硫化钠去除重金属)或离子交换法,确保污染物达标去除。
对于煤矿矿井水,若含高盐量,设备可配套反渗透(RO)或电渗析脱盐系统,降低污水含盐量,满足循环用水或达标排放要求;同时,分离出的煤泥可脱水后作为燃料或制砖原料,实现固体废物资源化。该系列设备处理能力从 20-1000m³/h,适用于煤矿井口、洗煤厂、煤矸石堆场等场景,出水可达到《煤炭工业污染物排放标准》(GB20426-2006),或回用于煤矿井下洒水、洗煤用水、厂区绿化等,助力煤矿行业实现 “节水减排” 目标。
六、洗沙甘谷污水处理设备
洗沙行业在砂石清洗过程中产生大量含泥污水,污水中悬浮物(主要为泥沙)浓度极高(可达 10000-50000mg/L),若直接排放会造成河道淤积、土壤板结,公司研发的洗沙甘谷污水处理设备以 “泥水分离、清水回用、泥沙回收” 为核心目标,实现洗沙污水零排放与资源循环利用。
设备采用 “混凝沉淀 + 压滤脱水” 的工艺路线,核心设备包括混凝反应罐、斜管沉淀池、板框压滤机 / 带式压滤机、清水池等。首先,洗沙污水进入混凝反应罐,添加聚合氯化铝(PAC)等混凝剂,通过搅拌使泥沙颗粒聚结成大絮体;随后污水进入斜管沉淀池,利用斜管的浅层沉淀原理,加速絮体沉降,沉淀后的清水流入清水池,可直接回用于洗沙工序,回用率可达 80% 以上,大幅降低洗沙行业新鲜水消耗量;沉淀池底部的浓缩污泥(含固率 15%-20%)通过污泥泵输送至压滤机,经压滤脱水后形成含水率 60%-70% 的泥饼,泥饼可用于制砖、路基填充或作为建筑辅料,实现泥沙资源化回收,避免污泥堆放造成的二次污染。
设备设计注重高效与节能,斜管沉淀池采用六边形蜂窝斜管,沉淀效率高,占地面积仅为传统沉淀池的 1/3-1/2;压滤机选用自动拉板、自动卸料型号,减少人工操作,提高污泥脱水效率;同时,设备配备液位控制系统,当清水池水位过低时,自动补充新鲜水,确保洗沙生产线稳定运行;当沉淀池污泥浓度过高时,自动启动污泥泵输送污泥至压滤机,避免污泥淤积。
该系列设备处理能力从 50-500m³/h,可根据洗沙厂产能(如时产 50 方、100 方砂石)定制化设计,设备材质采用碳钢防腐或玻璃钢,适应洗沙污水高泥沙含量、易磨损的工况,确保设备长期稳定运行。通过该设备处理,洗沙厂可实现污水零排放,减少环境污染,同时降低水资源与砂石原料消耗,提升经济效益与环保效益。
七、化工甘谷污水处理设备
化工行业涵盖精细化工、农药、化肥、涂料、染料等众多领域,污水具有成分复杂、污染物种类多(如苯类、酚类、胺类、重金属、盐类)、毒性大、可生化性差、难降解等特点,处理难度极大,公司研发的化工甘谷污水处理设备针对不同化工污水特性,采用 “分类预处理 + 组合生化 + 深度处理” 的工艺思路,实现污染物高效去除与达标排放。
(一)预处理阶段
根据化工污水中污染物类型,采用针对性预处理技术:
对于含高浓度有机物(如酚类、苯类)且可生化性差的污水,采用 氧化预处理(如 Fenton 氧化、臭氧氧化、电催化氧化),通过强氧化作用破坏有机物分子结构,将难降解有机物转化为易降解小分子有机物,提高污水可生化性(B/C 比从 0.2 以下提升至 0.3 以上);
对于含重金属(如铜、镍、铬、汞)的污水,采用化学沉淀预处理,根据重金属离子种类添加对应的沉淀剂(如氢氧化钙、硫化钠、螯合剂),使重金属离子形成难溶性沉淀,通过沉淀池或压滤机实现固液分离,重金属去除率可达 99% 以上;
对于含高盐(如氯化钠、硫酸钠)的化工污水,采用蒸发结晶或膜分离(如纳滤、反渗透)预处理,降低污水含盐量,避免高盐环境抑制微生物活性,影响后续生化处理;
对于含悬浮物与胶体物质的污水,采用混凝沉淀或气浮预处理,去除杂质,减少后续处理单元负荷。
(二)生化处理阶段
针对预处理后可生化性提升的污水,采用抗冲击负荷能力强的生化处理工艺:
采用水解酸化 + UASB 厌氧反应器 + 接触氧化工艺,水解酸化阶段将大分子有机物分解为小分子有机酸,进一步提高可生化性;UASB 厌氧反应器在无氧环境下深度降解有机物,降低 COD 浓度;接触氧化工艺通过填料上的生物膜降解剩余有机物与氮磷,生物膜抗毒性能力强,适应化工污水水质波动;
对于毒性较高、水质波动大的化工污水,采用 MBR 膜生物反应器,膜组件截留高浓度活性污泥,提高微生物浓度与种类,增强对有毒物质的耐受能力,同时确保出水悬浮物达标。
(三)深度处理阶段
为满足严格的排放标准(如《石油化学工业污染物排放标准》GB31571-2015、《合成树脂工业污染物排放标准》GB31572-2015),采用深度处理技术:
采用活性炭吸附或树脂吸附,去除污水中残留的难降解有机物、色度与异味;
采用 氧化(如臭氧 - 生物炭组合工艺),进一步降解残留有机物,确保 COD、TOC 等指标达标;
对于需回用水的场景,采用反渗透或纳滤膜分离,实现污水深度净化,回用于生产工艺或循环冷却用水。
该系列设备处理能力从 5-200m³/h,可根据化工企业产品类型、污水成分定制化设计工艺方案,设备材质选用耐酸碱、耐腐蚀的 316L 不锈钢、玻璃钢或 PPH 材质,关键部件采用进口品牌,确保设备稳定性与可靠性。同时,配备智能监控系统,实时监测进出水水质、各单元运行参数,实现异常报警与自动调整,助力化工企业实现环保合规生产。
八、高浓度氨氮废水处理设备
高浓度氨氮废水广泛来源于化肥、煤化工、制药、食品加工(如味精、赖氨酸生产)、垃圾渗滤液等行业,氨氮浓度通常高达 1000-10000mg/L,若未经处理排放,易导致水体富营养化,引发蓝藻爆发,破坏水生态环境,公司研发的高浓度氨氮废水处理设备针对
